Mik azok a rozsdamentes acél tűszelepek és hogyan működnek
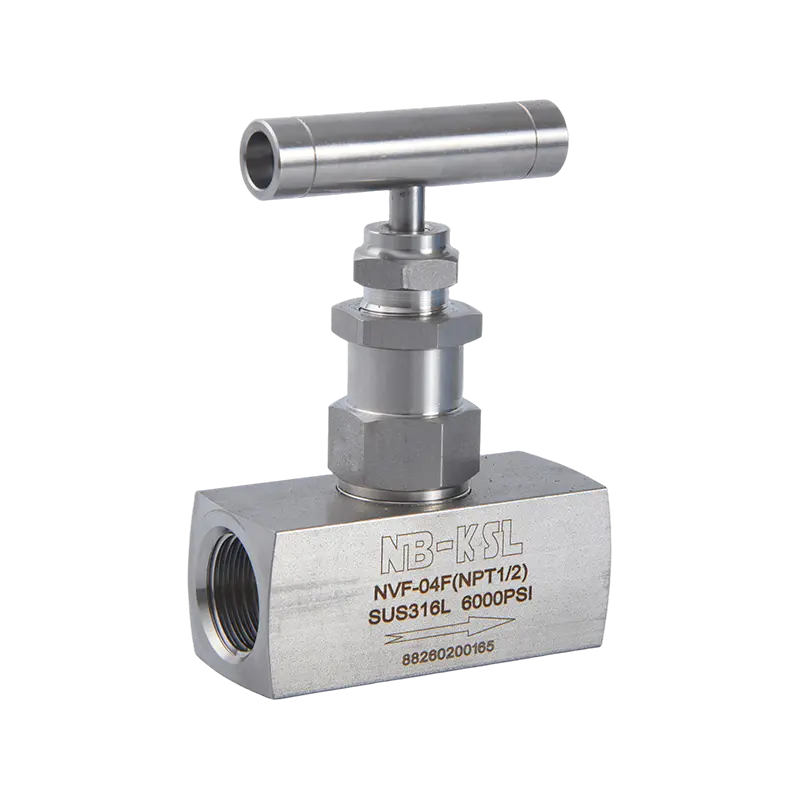
A tűszelep szabályozza a kis furatú nyíláson keresztül történő áramlást egy kúpos tű alakú szár előre- vagy visszahúzásával a precíziós megmunkálású ülésbe, illetve onnan. Ahogy a kézikerék vagy az aktuátor forog, a szárszálak lineárisan mozgatják, így nagyon finom felbontással nyitják vagy zárják a rést a tű hegye és az ülés között. Egy tipikus tűszelepes kézikerék egy teljes fordulata csak annyival változtatja meg a szár helyzetét 0,5-1,5 mm , ami rendkívül pontos szabályozást biztosít a kezelő számára kis áramlási sebességek felett.
Miért a rozsdamentes acél a választott anyag a legtöbb alkalmazáshoz?
Rozsdamentes acél tűszelepek uralják a műszerezésben, folyamatszabályozásban, olaj- és gázipari, vegyipari, gyógyszerészeti és tengeri alkalmazásokban használt tűszelepek piacát, mivel a rozsdamentes acél olyan tulajdonságok kombinációját nyújtja, amelyhez egyetlen más általános szelepanyag sem felel meg:
- Korrózióállóság: A 316-os fokozatú rozsdamentes acél (a tűszelepek legelterjedtebb minősége) 16-18% krómot, 10-14% nikkelt és 2-3% molibdént tartalmaz, így kiválóan ellenáll a kloridoknak, enyhe savaknak és az ipari műszersorokon előforduló legtöbb technológiai vegyszernek.
- Nyomásképesség: Kovácsolt 316-os rozsdamentes tűszeleptestek, névleges 6000 psi (414 bar) szabványos műszerszolgáltatásban. A nagynyomású változatok elérik 10 000 - 20 000 psi (690 - 1 380 bar) hidraulikus és gáztesztelési alkalmazásokhoz.
- Hőmérséklet tartomány: A rozsdamentes acél tűszelepek megbízhatóan működnek kriogén hőmérséklettől egészen mínusz 196 °C (mínusz 321 °F) megfelelő ülőanyagokkal, ig 600°C (1112°F) teljesen fém ülés konfigurációkban.
- Tisztíthatóság: A sima, nem porózus 316 rozsdamentes felület ellenáll a baktériumok tapadásának, és gőzzel sterilizálható, így a rozsdamentes tűszelepek elfogadhatók az FDA és a 3A egészségügyi szabványok szerint a gyógyszer- és élelmiszergyártásban.
- Kompatibilitás az oxigénszolgáltatással: A megfelelő zsírtalanítási és tisztítási eljárások után a rozsdamentes acél tűszelepek engedélyezettek az oxigén- és oxidálógáz-szolgáltatáshoz, ahol a szénacél és a sárgaréz tilos.
A tűszelepekben használt rozsdamentes acél minőségek: 304, 316 és 316 liter
Nem minden rozsdamentes tűszelep ugyanazt az ötvözetet használja. A minőség befolyásolja a korróziós teljesítményt, a hegeszthetőséget és a költségeket:
A tűszelepekben használt rozsdamentes acélminőségek összehasonlítása összetétel, korrózióállóság és ajánlott szervizelés alapján | évfolyam | Cr % | Ni % | H % | Kulcselőny | Ajánlott szolgáltatás |
| 304 | 18-tól 20-ig | 8-tól 10,5-ig | Egyik sem | Alacsony költség, általános korrózióállóság | Nem kloridos belvízi folyamat, víz, levegő |
| 316 | 16-tól 18-ig | 10-től 14-ig | 2-től 3-ig | Klorid- és savállóság | Olaj és gáz, tengeri, vegyi, műszerek |
| 316L | 16-tól 18-ig | 10-től 14-ig | 2-től 3-ig | Alacsony széntartalmú, hegesztési bomlásálló | Gyógyszerészeti, egészségügyi, hegesztett szerelvények |
A tűszelep-ülékek anyagai és hatásuk a tömítésre és a hőmérsékletre
Az ülés az a tömítőfelület, amellyel a tű hegye érintkezik, amikor a szelep zárva van. Az ülés anyaga határozza meg a szelep elzárási minőségét, hőmérsékleti határértékét és a technológiai közeggel való kompatibilitását:
- PTFE (politetrafluor-etilén): A leggyakoribb ülésanyag. Buborékmentes elzárást biztosít kis ültetési erők mellett, kiváló vegyszerállóságot biztosít a legtöbb folyadékkal szemben, és hőmérséklet-tartományban mínusz 200°C és plusz 200°C között . Elég puha ahhoz, hogy alkalmazkodjon a tű felületének kisebb hibáihoz, megbízható elzárást biztosítva még mérsékelt kopás után is.
- Nylon (poliamid): Alacsonyabb költség, mint a PTFE, jó tömítési tulajdonságok, de a hőmérséklet kb plusz 120°C és összeférhetetlen erős savakkal és sok oldószerrel. Gyakori az olcsó hidraulikus tűszelepekben és a vízszolgáltatásban.
- Fém-fém (rozsdamentes acél vagy Stellite a rozsdamentes acélon): Akkor használják, ha a hőmérséklet meghaladja a PTFE határértékeit, vagy ha a technológiai folyadék nem kompatibilis a polimer ülékekkel. A fémülések nagyobb üléserőt igényelnek, és alacsony nyomáson nem érik el a puha ülések buborékmentes lezárását, de megbízhatóan működnek 600°C és nagyon magas, 10 000 psi feletti nyomáson. A sztellitfelületű fémülések lényegesen jobb erózió- és kopásállóságot biztosítanak, mint a csupasz rozsdamentes érintkezés.
- PEEK (poliéter-keton): Nagy teljesítményű polimer ülés, amely kiváló vegyszerállóságot kínál a PTFE alternatívákkal szemben, méretstabilitást akár hőmérsékleten 250°C , és mechanikai szilárdság, amely ellenáll az extrudálásnak nagy ülésnyomáson. Gázmintavevő szelepekben, kromatográfiás rendszerekben és nagynyomású analitikai műszerekben használják.
Mi a különbség a mérőszelep és a tűszelep között?
A mérőszelep egy speciális típusú tűszelep, amelyet arra terveztek, hogy nyomásmérőt (vagy nyomástávadót) csatlakoztasson és leválasztson a folyamatsorról. A szabványos tűszelep egy általános célú áramlásszabályozó és elzáró eszköz. A zűrzavar abból adódik, hogy a mérőszelepek tűszelepes belső elemeket használnak, de különböznek a test geometriájában, a port konfigurációjában és a tervezett funkciójukban. A megkülönböztetés megértése megakadályozza mind az alulspecifikációt (egy szabványos tűszelep felszerelése, ahol mérőszelepre van szükség), mind a túlzott specifikációt (egy mérőszelep vásárlása áramlásszabályozási alkalmazáshoz, ahol ez nem jelent előnyt).
Mérőszelepek: rendeltetés, kialakítás és főbb jellemzők
A mérőszelep három funkciót lát el: leválasztja a nyomásmérőt a folyamattól a mérőműszer biztonságos eltávolítása és cseréje érdekében; légtelenítő vagy szellőzőnyílást biztosít a mérőoldali nyomás csökkentésére a műszer leválasztása előtt; és kalibrációs portként működik a referenciastandard csatlakoztatásához a kalibrálási ellenőrzések során. A mérőszelep szabványos jellemzői, amelyek nem találhatók meg egy általános tűszelepen:
- Alsó folyamatcsatlakozás: A mérőszelepek folyamatbemeneti nyílása a ház alján található, és közvetlenül a technológiai csőhöz vagy egy csapolási ponthoz csatlakozik. A műszer vagy adó a felső porthoz csatlakozik. Ez a függőleges elrendezés biztosítja a kondenzvíz elvezetését és a mérővezeték öntisztítását.
- Leeresztő port: A mérőszelepházon található kis légtelenítő csavar vagy kiegészítő tűszelep lehetővé teszi a műszer oldalának légtelenítését vagy biztonságos leeresztését, mielőtt a mérőműszer csatlakozása megszakadna. Ez megakadályozza, hogy a technikusok technológiai nyomásnak vagy veszélyes folyadéknak legyenek kitéve a mérőeszköz eltávolításakor.
- Kompakt karosszéria szabványos csatlakozásokkal: A mérőszelepeket szabványos csatlakozásokkal gyártják, amelyek közvetlenül a nyomásmérőkre, távadókra és elosztótömbökre szerelhetők – jellemzően 1/4 hüvelykes NPT anya a műszerporton és 1/2 hüvelykes NPT férfi vagy nő a folyamatkapcsolaton.
- Integrált motorháztető és szár: A motorháztető házát és a mérőszelepekben található szármechanizmust minimális kopás melletti gyakori működésre (nyitás és zárás a mérőműszer leválasztására a karbantartás során) tervezték, felemelkedő kézikerékkel, amely egyértelműen jelzi a nyitott vagy zárt helyzetet.
Szabványos tűszelepek: általános célú áramlásszabályozó funkció
A szabványos tűszelepet elsősorban a folyadékok és gázok fojtására és precíz áramlásának szabályozására tervezték a műszercsövekben, az analitikai berendezésekben, a hidraulikus körökben és a folyamatsorokban. Fő tervezési prioritásai a következők:
- Finom áramlási beállítás: A hosszú tűút (sok fordulat teljesen zárttól teljesen nyitottig) és kis nyílásátmérő (általában 1-6 mm furat műszerméretekben) lehetővé teszik kis áramlási sebességek rendkívül precíz fojtását, ami golyós- vagy tolózárral lehetetlen lenne.
- Inline telepítés: A szabványos tűszelepek egyenes vagy szögletes testtel rendelkeznek, amelyeket úgy terveztek, hogy a folyamatsorba beépíthetők, azonos végcsatlakozással a bemeneti és kimeneti nyílásokon.
- Áramlási irány érzékenység: Sok tűszelep megadja a kívánt áramlási irányt (az ülés alatt vagy az ülés fölött). Az ülés alatti áramlás (a tű hegye alól) jobb elzárást biztosít alacsony nyomáson, és megvédi a tömítést a folyamat nyomásától. Egyes nagynyomású alkalmazásoknál előnyben részesítik a fészek feletti áramlást (a tű hegye felett), hogy elősegítsék az elzárást azáltal, hogy folyamatnyomást alkalmaznak a tű rögzítésére.
Egymás melletti összehasonlítás: mérőszelep vs. tűszelep
Főbb különbségek a mérőszelepek és a szabványos tűszelepek között a funkció, a kialakítás és az alkalmazás tekintetében | Funkció | Mérőszelep | Szabványos tűszelep |
| Elsődleges funkció | A nyomásmérő műszereket izolálja és védje | Fojtószelep és áramlási sebesség szabályozása |
| Bleed port | Igen, alapfunkció | Nem szabványos |
| Port tájolás | Alsó folyamat, felső műszer | Inline vagy szög (mindkét vége egyenlő) |
| Csatlakozás szabványosítása | Mérőszabványos portok (1/4 NPT műszeroldal) | Folyamat szabványos portok (NPT, tömörítés, SW) |
| Áramlásszabályozási képesség | Csak be/ki szigetelés | Teljes körű fojtás és lekapcsolás |
| Tipikus nyomásérték | Akár 6000 psi (414 bar) | Akár 20 000 psi (1380 bar) |
| Vizuális nyitás/zárás jelzés | Emelkedő kézikerék vagy szár jelző | Csak a fordulatok száma |
| Tipikus telepítés | Közvetlenül a nyomásmérő vagy a távadó alatt | Folyamatban vagy műszercsövekben |
Hogyan válasszunk tűszelepet: teljes kiválasztási keret
Az alkalmazáshoz nem megfelelő tűszelep kiválasztása az idő előtti szelephibák, rendszerszivárgások és folyamatszabályozási problémák egyik leggyakoribb oka. A helyes megközelítés hat paraméteren keresztül működik egymás után, és egyiket sem lehet kihagyni az eltérés kockázata nélkül.
1. lépés: Határozza meg a folyamatfolyadékot és tulajdonságait
A szeleptesttel, a tű hegyével, az üléssel és a tömítéssel érintkező folyadék minden anyagválasztást meghatároz:
- Folyékony fázis: A folyadék folyadék, gáz vagy gőz? A gázszolgáltatás megköveteli, hogy a szelep elzárja a nagyon alacsony viszkozitású közegeket, amelyek könnyebben megtalálják a legkisebb szivárgási utat, mint a folyadékok. Steam szolgáltatás fent 180 °C kiküszöböli a PTFE-üléseket, és fém-fém illeszkedést igényel.
- Kémiai kompatibilitás: Ellenőrizze, hogy minden nedvesített anyag (test, tű, ülék, tömítés, szártömítés, tömítések) kompatibilis-e a folyadékkal. A korrozív folyadékok esetében a 316 rozsdamentes a standard. Tömény savak, klórozott oldószerek vagy halogénezett folyadékok esetén nézze meg a kémiai kompatibilitási táblázatot, és vegye figyelembe a Hastelloy C-276 testanyagot vagy PTFE-bevonatú testeket extrém esetekben.
- Viszkozitás: A nagy viszkozitású folyadékok (500 cSt felett) nagy nyomásesést okoznak a kis szelepnyíláson keresztül, és nagyobb nyílásméretre lehet szükség a szükséges áramlási sebesség eléréséhez. Előfordulhat, hogy a nagyon nagy viszkozitású, 5000 cSt feletti folyadékok nem áramlanak át a szabványos műszeres tűszelep-nyílásokon, és nagyobb áramlási járatú, technológiai minőségű szelepekre van szükség.
- Kopástartalom: Az iszapok, homokkal megrakott folyadékok és a kemény részecskéket hordozó folyadékok erodálják a tűhegyeket és a tűtartókat. Csiszolószerekhez válasszon edzett, sztellitfelületű tűkkel és ülékekkel ellátott szelepeket, amelyek erózióálló üzemre vannak besorolva, vagy fontolja meg a tűszelepek áthelyezését a rendszer olyan pontjaira, ahol a folyadék tiszta.
2. lépés: Erősítse meg a nyomás- és hőmérséklet-követelményeket
A nyomás- és hőmérséklet-besorolásnak meg kell haladnia a maximális üzemi feltételeket megfelelő biztonsági ráhagyással. A kritikus szabály: mind a maximális üzemi nyomásnak, mind a maximális üzemi hőmérsékletnek a szelep egyidejű névleges értékén belül kell lennie, mert a nyomásértékek jellemzően a hőmérséklet csökkenését magasabb hőmérséklet esetén:
- Tűszelep névleges 6000 psi 38°C-on (100°F) leértékelhető 4500 psi 200 °C-on . Mindig ellenőrizze a gyártó nyomás-hőmérséklet (P-T) görbéjét a tényleges üzemi hőmérsékleten.
- Hidraulikus és nyomáspróba alkalmazásokhoz vízzel vagy olajjal környezeti hőmérsékleten, nagynyomású tűszelepek 10 000 psi (690 bar) általában szükségesek és könnyen beszerezhetők a 316-os rozsdamentes acélból.
- Kriogén szolgáltatás (folyékony nitrogén, LNG, folyékony oxigén) esetén ellenőrizze, hogy mind a test, mind a szár anyagok dokumentált ütésállósággal rendelkeznek-e a minimális üzemi hőmérsékleten. Az ausztenites rozsdamentes acélok (304 és 316) megtartják megfelelő szívósságukat mínusz 196 °C ; a szénacél szelepek nem elfogadhatók kriogén üzemben.
3. lépés: Határozza meg a szükséges áramlási együtthatót (Cv)
A Cv áramlási együttható (vagy Kv metrikus mértékegységben) határozza meg, hogy meghatározott nyomásesés mellett mennyi áramlás halad át a teljesen nyitott szelepen. A fojtószervizben használt tűszelepeknél a szükséges Cv-t az áramlási sebességből és a nyomásesési követelményből számítják ki:
Folyadékok esetén: Cv = Q × √(SG / ΔP)
Ahol Q az áramlás US gallon/perc-ben, SG a folyadék fajsúlya a vízhez viszonyítva, és ΔP a nyomásesés psi-ben. Ahhoz, hogy a szabályozott áramlási sebesség a tűszelep mozgásának érzékeny középső részébe essen (nem a tű legszélső végén, ahol a szabályozási felbontás gyenge), válasszon olyan szelepet, amelynek maximális Cv kb. Normál áramlásnál a szükséges Cv 3-5-szöröse . Ez a működési pontot a teljes nyitottság nagyjából 20-30%-ára teszi, ahol a legjobb a tűszelep vezérlése. A tűszelepek tervezésénél fogva nagyon alacsony Cv-értékkel rendelkeznek: tipikus 1/4 hüvelykes NPT műszeres tűszelep maximális Cv-je kb 0,3-0,8 , így alkalmasak a precíz alacsony áramlásszabályozásra, nem pedig a nagy térfogatú fojtásra.
4. lépés: Válassza a Kapcsolatok vége lehetőséget
A tűszelepek többféle végcsatlakozási típussal kaphatók, és a választásnak meg kell felelnie a szomszédos csővezetékeknek és a nyomásosztálynak:
- NPT menetes (National Pipe Thread Taper): A műszeres tűszelepek leggyakoribb csatlakozása Észak-Amerikában. Méretek tól 1/8 hüvelyk és 1 hüvelyk közötti NPT . PTFE szalagot vagy csőtömítő anyagot igényel a meneteken. Maximális nyomásteljesítmény ig 6000 psi kisméretű NPT csatlakozásokhoz rozsdamentes szeleptestekben.
- Kompressziós szerelvény (Swagelok típusú vagy Parker A-Lok): Rozsdamentes vagy más csőanyagból készült műszercsövek csatlakoztatásához. A kompressziós szerelvény érvéghüvelyei beleharapnak a cső külső felületébe, így menetelés nélkül szivárgásmentes csatlakozást hoznak létre. Besorolás: 3000-10 000 psi a cső méretétől és anyagától függően. Szabvány az analitikai műszerekhez, gázkromatográfiás vezetékekhez és laboratóriumi berendezésekhez.
- Dugós varrat (SW): A szeleptestet átcsúsztatják a csővégen, és a csatlakozást saruhegesztéssel végzik. A nagynyomású, magas hőmérsékletű technológiai csővezetékeknél szükséges, ahol a menetes csatlakozásokat kód tiltja. Az ASME B31.3 folyamatcsövek általában 1500-as és 2500-as osztályú nyomásosztályú, hegesztett tűszelepeket használnak.
- Tompavarrat (BW): A szeleptest sima csővégekkel rendelkezik, amelyek tompahegesztéssel vannak a csővezetékbe. A legmagasabb nyomású és legmagasabb hőmérsékletű csővezetékekhez használják, ahol nem fogadható el mechanikus csatlakozás. Gyakori az erőművi műszergyökérszelep-szereléseknél.
- BSPP vagy metrikus szálak: Szabványos az európai és ázsiai csendes-óceáni piacokon. A BSPP (British Standard Parallel Pipe) egy párhuzamos menet, amely nem a menetkúpnál, hanem az előlapon vagy a ragasztott alátéten tömít, és megfelelő tömítő alátétekkel együtt újrafelhasználható szivárgásmentes csatlakozást biztosít tömítőanyag nélkül.
5. lépés: Válassza ki a megfelelő csomagolási típust
A szelepszár tömítése lezárja a gyűrű alakú rést a forgó szár és a szelepház motorháztetője között, megakadályozva, hogy a technológiai folyadék a szár mentén a légkörbe szivárogjon. A tömítés kiválasztása befolyásolja az üzemi hőmérséklet-tartományt, a kémiai kompatibilitást és a tömítés súrlódását (amely meghatározza a szelep működtetéséhez szükséges kézikerék nyomatékát):
- PTFE csomagolás: Szabvány a legtöbb alkalmazáshoz. Hőmérséklet tartomány mínusz 200°C és plusz 200°C között . Kiváló vegyszerállóság, alacsony súrlódás (könnyen kezelhető), de magas hőmérsékleten idővel kúszik, ezért a tömítőanyát időszakonként újra meg kell húzni.
- Grafoil (rugalmas grafit) csomagolás: Használható 200°C feletti magas hőmérsékleten, gőzhöz, hőhordozó folyadékokhoz és olyan alkalmazásokhoz, ahol a PTFE nem lenne megfelelő. Hőmérséklet besorolás legfeljebb 550 °C nem oxidáló üzemben. Nagyobb súrlódás, mint a PTFE, ami nagyobb erőt igényel a szelep kézikerék működtetéséhez.
- Fém harmonika tömítés: A hegesztett fémharang teljesen felváltja a hagyományos tömítést, hermetikusan zárt szárat biztosítva, amely nulla szálló emisszióval rendelkezik. Az EPA Method 21 előírásai szerint az erősen illékony szerves vegyületek (VOC) szolgáltatáshoz. A csőmembrános tömítésű tűszelepek lényegesen drágábbak, de teljes mértékben kiküszöbölik a tömítés szivárgását, mint meghibásodási módot.
6. lépés: Ellenőrizze a karosszéria típusát és a speciális szervizkövetelményeket
Az alapvető paramétereken túl számos alkalmazás-specifikus követelményt meg kell erősíteni:
- Szög vs egyenes test: A szögletű tűszelepek 90 fokos áramlási úttal rendelkeznek a testen keresztül, és előnyösek ott, ahol a folyamatcsövek egy irányból közelítik meg a szelepet, és merőlegesen lépnek ki (az egyik csőkönyök eltávolítása). Az egyenesen átmenő testek minimálisra csökkentik a nyomásesést, és a soros fojtóműködés alapfelszereltsége.
- Emelkedő vagy nem emelkedő szár: Egy emelkedő szár felfelé mozdul, amikor a szelep nyílik, így világos vizuális helyzetjelzést ad, és megakadályozza a szár meneteinek kopását a tömítési terhelés alatti forgásból. A nem emelkedő szárak a helyükön forognak, ami előnyös, ha korlátozott a fejtér.
- Zárható kézikerék: A biztonság szempontjából kritikus alkalmazásokban, ahol a szelephelyzetet biztosítani kell az illetéktelen beállítás ellen, a reteszelő kézikerekek vagy a huzaltömítés megakadályozza a kulcs nélküli manipulálást vagy a huzaltömítés feltörését.
- NACE MR0175 / ISO 15156 megfelelőség: Az olaj- és gázalkalmazásokhoz savanyú üzemben (hidrogén-szulfid tartalmú környezetben) olyan anyagokra van szükség, amelyek ellenállnak a szulfidos feszültségrepedésnek. A NACE-kompatibilis rozsdamentes tűszelepek az összes nedvesített alkatrész ellenőrzött kémiáját és keménységét alkalmazzák, hogy megfeleljenek a szabványnak. Kifejezetten ellenőrizze a NACE-megfelelőséget, amikor szelepeket vásárol savanyú szolgáltatáshoz.
Hogyan akadályozzuk meg a tűszelep szivárgását: minden szivárgástípus diagnosztizálása és javítása
A szivárgó tűszelep három hely egyikén hibásodik meg: a száron keresztül (külső tömítés szivárgása), az ülésen keresztül (belső vagy folyamatoldali szivárgás a zárt tűn túl), vagy a test csatlakozásain keresztül (szál- vagy szerelvényszivárgás). Mindegyik típusnak külön diagnosztizálási és javítási megközelítése van, és ezek összetévesztése időt veszít, és a szivárgás súlyosbodását kockáztatja.
1. szivárgási típus: szártömítés szivárgása (külső diffúz kibocsátás)
A szelepszár-tömítés szivárgása folyadékként jelenik meg a szelepszár körül, ahol az kilép a motorháztetőből, közvetlenül a kézikerék felett. Ez a leggyakoribb tűszelep-szivárgás a helyszíni szervizben, és a legtöbb esetben a szelep üzemen kívül helyezése nélkül is megállítható.
Okok:
- A PTFE tömítés hidegen áramlik (kúszik) az idő múlásával a kompresszió és a hőmérsékleti ciklusok hatására, csökkentve a szár érintkezési feszültségét
- A csomagolás tönkrement a technológiai folyadék kémiai támadása miatt
- A tömítőanyát soha nem húzták meg a megfelelő specifikációnak megfelelően az első beszerelés során
- A szelepszáron egy kopóhorony van, ahol érintkezik a tömítéssel, így szivárgási utat biztosít még akkor is, ha maga a tömítés sértetlen
Hogyan lehet megállítani a szártömítés szivárgását:
- Első próbálkozás: Húzza meg a tömítőanyát. A legtöbb tűszelepnek van egy tömítőanyája (más néven tömszelenceanya), amely a tömítést a szárhoz nyomja. A megfelelő villáskulcs segítségével húzza meg a tömítőanyát egynegyed fordulat (90 fok) az óramutató járásával megegyező irányba, miközben a szelep normál üzemi nyomás mellett üzemel. Minden lépés után ellenőrizze a szivárgást. Ne lépje túl egy teljes fordulat (360 fok) teljes meghúzás a szelep működési nyomatékának ellenőrzése nélkül, mivel a túlfeszített tömítés megnehezíti a kézikerék elforgatását és felgyorsítja a szelepszár kopását.
- Ha a meghúzás megállítja a szivárgást: Jegyezze fel az alkalmazott tömítőanya fordulatok számát. Ha egynél több teljes fordulatra volt szükség a szivárgás megszüntetéséhez, a tömítés jelentősen összenyomódott, és a közeljövőben ki kell cserélni. Ütemezze be a csomagolás cseréjét a következő karbantartási lehetőségnél.
- Ha a meghúzás nem szünteti meg a szivárgást, vagy a szelep túl merev lesz a működéshez: A csomagolást ki kell cserélni. Ehhez nyomásmentesíteni kell a szelepet, el kell szigetelni a felfelé és lefelé irányuló nyomástól, és eltávolítani a tömítőanyát és a régi tömítést egy tömítőcsákány vagy elszívó segítségével. Szereljen be új, a szelep gyártója által megadott típusú és méretű tömítést, kenje meg enyhén a szelepszárat a szelepgyártó által ajánlott kenőanyaggal (gyakran PTFE zsírral), szerelje össze és húzza meg újra a tömítőanyát a gyártó által megadott nyomatékkal.
- Ha maga a szár karcolt vagy barázdált: A szárat a tömítéssel együtt ki kell cserélni, mert a sérült szárfelület azonnal kifolyik az új tömítésből. Súlyos szelepszár korrózió vagy horzsolás esetén a teljes szeleptestet ki kell cserélni.
2. szivárgástípus: Ülés szivárgása (zárt szelepen keresztül)
Az ülés szivárgása lehetővé teszi az áramlás áthaladását a szelepen még akkor is, ha a kézikerék teljesen meg van zárva. Ezt egy egyébként zárt szelep alsó oldalán lévő áramlás megfigyelésével, vagy zárt rendszerben a nyomásemelkedés mérésével lehet kimutatni. Az ülés beszivárog rozsdamentes acél tűszelepek három fő oka van:
- Ülés erózió vagy sérülés: A puha PTFE vagy nejlon ülést koptató részecskék, kavitáció vagy a szennyezett üléshez való ismételt bezáródás erodálta. Az ülés felületének még mikroszkopikus bemetszése is szivárgási útvonalat hoz létre, amely megkerüli a tű-ülés érintkezési vonalat.
- A tűhegy sérülése: Az edzett rozsdamentes tűhegy túlzott zárás (a szelep nagy sebességű becsapása vagy túlzott zárónyomaték) miatt feltört, korrodálódott vagy plasztikusan deformálódott. A sérült tűhegy nem képezhet teljes 360 fokos tömítési vonalat az üléssel.
- Idegen anyag az ülésen: A zárás során a tű és a fészek közé szorult részecskék megakadályozzák a teljes illeszkedést. Ez gyakran átmeneti, és úgy oldódik meg, hogy a szelepet rövid időre ki kell nyitni a részecskék kiöblítéséhez, majd óvatosan újrazárni.
Hogyan lehet megállítani az ülés szivárgását:
- Öblítse le az ülést: Nyissa ki teljesen a szelepet egy rövid időre, hogy eltávolítsa a részecskéket az ülés területéről, majd lassan zárja vissza, csak folyamatos kéznyomással. Ne használjon villáskulcsot a kézikeréken a szelep zárására, mert ez tartósan összenyomja és károsítja a puha üléseket.
- Cserélje ki az ülést: A legtöbb cserélhető PTFE-ülékkel ellátott tűszelep visszahelyezhető a szelep nyomásmentesítésével, a szár- és tűszerelvény eltávolításával, a régi ülékbetét kihúzásával és egy új ülék benyomásával. A gyártó üléscsere készletei a megfelelő ülésméreteket és utasításokat tartalmazzák. Az üléscsere után kézzel zárja el a szelepet, amíg ellenállást nem érez, és szivárgásteszttel ellenőrizze a buborékmentes elzárást.
- Cserélje ki a szelepet: Ha a szelepház kúposa vagy a tűhegy sérült (korrodált, lyukas vagy kitört fémülékes szelep), akkor a fémülékes szelepeknél lehetséges a tű és az ülés szelepcsiszoló keverékkel történő átlapolása. A puha ültetésű műszeres tűszelepeknél azonban a sérült karosszéria-ülék jellemzően teljes szelepcserét igényel, mivel az üléskúp precíziós újramegmunkálása terepen nem célszerű.
3. szivárgástípus: csatlakozási szivárgás (menet vagy szerelvény szivárgása)
Csatlakozási szivárgás a szeleptest és a szomszédos csőszerelvény vagy csőszerelvény találkozásánál jelenik meg, nem a szárnál vagy az ülésen keresztül. Ez egy szivárgó csatlakozás, nem egy szivárgó szelep. Okok és gyógymódok:
- NPT menetszivárgás: Nem elegendő tömítőanyag a meneten, keresztmenetes csatlakozás vagy elégtelen menetkapcsolat (kevesebb, mint négy-öt összekapcsolt menet az NPT-ben). Megoldás: nyomásmentesítse, válassza le, ragasszon fel friss PTFE szalagot (legalább 3-4 tekercselés a menet forgási irányában), vagy vigyen fel csőmenet tömítő pasztát, és csatlakoztassa újra a megfelelő nyomatékkal. Egy 1/4 hüvelykes NPT külső menetet kell meghúzni 12-15 Nm (9-11 ft-lb) kézi szorítás után jellemzően 2-3 fordulattal a kézi szoros kapcsolódás után.
- A kompressziós szerelvény szivárgása: Az érvéghüvely az első beszereléskor nem volt teljesen becsavarva, vagy a cső nem volt teljesen behelyezve a szelepház ütközőjébe a meghúzás előtt. Megoldás új telepítés esetén: az anya további meghúzásával készítse el újra a szerelvényt egynegyed fordulattal túllép a szilárd ellenállás pontján . A korábban elkészített és újra meghúzott csatlakozásnál cserélje ki a hüvelyt, és ismételje meg a beszerelési eljárást új csővel, amelyet szögletesre vágva és teljesen a helyén kell rögzíteni, mielőtt meghúzná.
- Hegesztési csatlakozás szivárgása: Egy lyuk vagy repedés a sarokvarraton a dugós varrat csatlakozásánál a varrat nem megfelelő behatolását vagy porozitását jelzi. Ez újrahegesztést igényel a hibás terület kicsiszolása után, és az ASME B31.3 vagy a vonatkozó csővezeték-követelményeket követő minősített hegesztők feladata.
Megelőző gyakorlatok, amelyek kiküszöbölik a legtöbb tűszelep-szivárgást, mielőtt azok elindulnának
- Soha ne használjon villáskulcsot a kézikeréken a szelep kényszerítésére. A tűszelepek csak kézi nyomással zárhatók. A csavarkulcs-meghúzás összetöri a puha üléseket, és kinyomja a tűhegyeket, garantálva az ülés szivárgását rövid használaton belül.
- Teljes bezárás után negyed fordulattal térjen vissza. Egyes kiviteleknél ez enyhíti a túlzott szárterhelést, és megakadályozza, hogy a puha ülék hosszan tartó nyomóterhelés hatására hidegen folyjon, ami megkönnyíti a szelep újranyitását és meghosszabbítja az ülés élettartamát.
- Szerelje be a szelepet a megfelelő áramlási iránnyal. Az áramlási irányra érzékeny tűszelep hátrafelé működtetése (az ülék feletti áramlás, amikor a kialakítás megköveteli az ülés alatti áramlást) a tömítés közvetlen nyomás alá kerülését okozhatja, ami felgyorsítja a tömítés szivárgását. Ellenőrizze a gyártó áramlási nyíl jelölését a testen.
- Ne használjon tűszelepeket nagyfrekvenciás be- és kikapcsoláshoz. A tűszelepeket ritka beállításra vagy fojtásra tervezték, nem pedig leválasztó szelepekként, amelyeket naponta többször körbeforgatnak. A gyakori használat felgyorsítja az ülés és a tömítés kopását. A nagy ciklusú be- és kikapcsoláshoz használjon golyóscsapot, és a tűszelepet csak a végső áramlásszabályozáshoz szerelje fel.
- Szerelés közben húzza meg a tömítőanyákat a specifikációnak megfelelően. A tömítések szivárgásának jelentős része azért következik be, mert a tömítést nem húzták meg kellően a beszerelés kezdeti szakaszában. Az új tűszelep beszerelése után húzza meg a tömítőanyát a gyártó által megadott nyomatékkal, majd ellenőrizze újra az első üzemi nyomási ciklus után, mivel a kezdeti nyomás alatti hőtágulás a tömítés kezdeti összenyomódását okozza, amely kis további meghúzási lépést igényelhet.
Rozsdamentes acél tűszelep alkalmazások iparág és szolgáltatás típusa szerint
Annak megértése, hogy hol és miért határozzák meg a rozsdamentes acél tűszelepeket a különböző iparágakban, mind a vásárlók, mind a mérnökök magabiztosabb választási döntéseket hozhatnak, és felismerhetik, mikor a tűszelep a megfelelő technológia, és mikor nem.
Olaj és gáz: kútfej-, műszer- és mintarendszer-alkalmazások
Az olaj- és gázipar a rozsdamentes acél tűszelepek legnagyobb egységes piaca. Az alkalmazások a következők:
- Műszer gyökérszelepei: Az első leválasztó szelep a folyamatcső és a műszer megcsapolási pontja között. Ezeknek a szelepeknek megbízhatóan kell szigetelniük a teljes folyamatnyomás és hőmérséklet mellett, miközben egy technikus működtetheti őket a műszer rutin karbantartása során. A 316-os rozsdamentes tűszelepek dugaljhegesztéssel vagy NPT csatlakozással szabványosak a nyomásig Class 1500 (2575 psi 38°C-on) .
- Minta kondicionáló panelek: A folyamatsorokból származó gáz- és folyadékmintaáramok kondicionálása (szűrése, nyomáscsökkentése, hőmérséklet-szabályozása) több tűszelepet tartalmazó paneleken keresztül történik az áramlás beállításához, a blokk- és légtelenítés leválasztásához, valamint az öblítő csatlakozásokhoz. A tűszelepeknek a mintafolyadékok széles skáláját kell kezelniük, beleértve a szénhidrogéneket, a H2S-tartalmú gázokat és a savanyú kondenzátumot.
- Adagolócsúszás-kalibrációs csatlakozások: A tűszelepek pontos áramlásszabályozást biztosítanak a kalibrációs folyadék befecskendezéséhez a fiskális adagolócsövekbe, ahol ±0,1% térfogati pontosság szénhidrogén letéti átruházáshoz szükséges.
Vegyi és gyógyszerészeti: precíziós adagolás és egészségügyi követelmények
- Katalizátor adagolás: Folyékony vagy gáznemű katalizátorok precíz hozzáadásához a reaktorokba szabályozott, nagyon alacsony áramlási sebességgel olyan tűszelepekre van szükség, amelyek stabil fojtószelep-helyzetet képesek fenntartani napokon vagy heteken keresztül. A 316 literes rozsdamentes PEEK ülésekkel a legtöbb katalizátoráramot kezeli, beleértve a szerves fémvegyületeket és a savas katalizátor oldatokat.
- Bioreaktor közeg hozzáadása: A gyógyszerészeti bioreaktorokhoz tápanyagok, pH-beállító vegyszerek és habzásgátló anyagok steril hozzáadása szükséges a tűszelepeken keresztül, amelyek szétszerelés nélkül, gőzzel sterilizálhatók (SIP). 316L rozsdamentes elektropolírozott belső felületekkel és PTFE csomagolással a biotechnológiai tűszelepek standard specifikációja.
- Laboratóriumi és analitikai berendezések: A HPLC (nagy teljesítményű folyadékkromatográfiás) rendszerek, gázkromatográfok és tömegspektrométerek miniatűr rozsdamentes tűszelepeket használnak kompressziós csőszerelvényekkel a mozgófázis és vivőgáz áramlásának szabályozására a következő áramlási sebességeknél. 0,01-10 ml percenként .
Áramtermelés és HVAC: gőz- és magas hőmérsékletű alkalmazások
- A kazán vegyszeradagolása: A korróziógátló anyagokat, az oxigénelnyelőket és a vízkőoldó vegyszereket rozsdamentes tűszelepeken keresztül fecskendezik be a kazán tápvízrendszereibe, amelyek a kis vegyi áramlási sebességeket fojtják a kazánrendszer nyomása ellen. 10-150 bar között .
- Gőzcsapda bypass: A gőzleválasztók körül bypass-útként beépített tűszelepek lehetővé teszik a gőzleválasztó körök kézi leürítését és légtelenítését az üzembe helyezés és a karbantartás során, anélkül, hogy a csapdát üzemen kívül helyeznék.
- Hűtővíz kezelés: A HVAC hűtöttvizes és kondenzátoros vízrendszerek rozsdamentes tűszelepeket használnak a vegyszerkezelő adagoló panelekben biocid, vízkőgátló és korróziógátló befecskendezéshez a zárt hurkú rendszerekbe.
Rozsdamentes acél tűszelepek karbantartási ütemterve és bevált gyakorlatok
A kritikus műszerekben és folyamatirányítási szolgáltatásokban használt rozsdamentes tűszelepek strukturált karbantartási programot igényelnek a folyamatos szivárgásmentes működés és a megbízható elzárási teljesítmény biztosítása érdekében. A következő ütemezés a folyamatos folyamatban lévő szelepek legjobb gyakorlatát mutatja be.
Rutinellenőrzés: havonta vagy a normál folyamat során
- Szemrevételezéssel ellenőrizze a szár összes területét, hogy nincs-e sírás vagy foltos, ami a csomagolás szivárgására utal. A gázszivárgások észlelhetők megfelelő szivárgásérzékelő oldattal (szappanos víz vagy kereskedelmi forgalomban lévő szivárgásérzékelő spray), amelyet a tömítési területen alkalmaznak.
- Ellenőrizze, hogy a kézikerekek megfelelően vannak-e pozicionálva (a nyitott szelepeknek az üzembe helyezéskor megállapított helyzetben kell lenniük; a zárt szelepeknek túlzott erőhatás nélkül kell teljesen a helyükre kerülniük).
- Ellenőrizze, hogy a tömítőanyák nem lazultak-e meg a vibráció miatt. Erős vibrációjú környezetben a biztosító alátétek vagy a rezgéscsillapító tömítőanyák megakadályozzák a tömítőgyűrű önlazulását.
Éves karbantartás: Csomagolás ellenőrzése és cseréje
- Mérje meg a tömítőanya helyzetét az üzembe helyezéskor megadott referenciajelekhez képest. Ha a tömítőanya többet haladt előre, mint fél fordulatot eredeti helyzetéből a tömítés jelentősen összenyomódott, és a következő tervezett leálláskor cseréje javasolt.
- Megvilágított nagyító segítségével ellenőrizze a szárak hozzáférhető felületeit, hogy nincs-e benne korrózió, lyuk vagy karcolás. Gödrök mélysége nagyobb, mint 0,1 mm a szár tömítőfelületén indokolja a szár cseréjét.
- Ellenőrizze a szelep elzárását úgy, hogy teljesen bezárja, és ellenőrizze, hogy nincs-e szivárgás az üléken túl, a szolgáltatásnak megfelelő nyomásfelügyeleti vagy buborékos vizsgálati módszerekkel.
Leállási karbantartás: Teljes szétszerelés és felújítás
- Szerelje szét teljesen a szelepet. Ellenőrizze a tű hegyét, az ülést, a szárat, a tömítést, a tömítőanya meneteit és a test furatát kopás, korrózió és méretmegfelelőség szempontjából.
- Cseréljen ki minden puha terméket (ülés, tömítés, minden O-gyűrű vagy motorháztető tömítés) a látszólagos állapottól függetlenül. A már használatban lévő puha áruk munkaedzettek és eredeti méretükhöz képest tömörítettek, és megbízható élettartamuk végéhez közelednek még akkor is, ha nem láthatóan leromlottak.
- Végezze el az ülés és a tömítés szivárgási próbáját a a legnagyobb megengedett üzemi nyomás (MAWP) 1,5-szerese az ASME B16.34-ben vagy a vonatkozó szeleptesztelési szabványban meghatározott tesztfolyadékkal a szelep üzembe helyezése előtt.
Gyakran ismételt kérdések a rozsdamentes acél tűszelepekkel kapcsolatban
1. Mi a különbség a mérőszelep és a tűszelep között?
A mérőszelep egy speciális tűszelep, amelyet kifejezetten nyomásmérő vagy nyomástávadó leválasztására terveztek a folyamatsorról. Van egy alsó folyamatcsatlakozója, egy felső műszercsatlakozója és egy légtelenítő nyílása a biztonságos nyomáscsökkentés érdekében a mérőeszköz eltávolítása előtt. Egy szabvány tűszelep egy általános célú áramlásszabályozó és fojtó berendezés, amely folyamatsorba van beépítve, azonos bemeneti és kimeneti nyílásokkal a soron belüli telepítéshez. Mindkettő kúpos tűszárú mechanizmust használ, de a test geometriája, a port konfigurációja és a tervezett szolgáltatásuk eltérő. A mérőszelep nem helyettesíti a tűszelepet az áramlásfojtó szolgáltatásban, és a szabványos tűszelepből hiányzik a mérőműszer biztonságos eltávolításához szükséges légtelenítő nyílás.
2. Hogyan válasszam ki a megfelelő tűszelepet az alkalmazásomhoz?
Válasszon ki egy tűszelepet hat paraméter sorrendjében: először azonosítsa a technológiai folyadékot, és ellenőrizze a kémiai kompatibilitást az összes nedvesített anyaggal (test, tű, ülék, csomagolás); másodszor, erősítse meg a nyomást és a hőmérsékletet a tényleges üzemi feltételek mellett a gyártó P-T görbéje segítségével; harmadszor, számítsa ki a szükséges Cv áramlási együtthatót, és válasszon egy olyan szelepet, amelynek maximális Cv 3-5-szöröse a szükséges Cv-nek, hogy biztosítsa a tűút szabályozható középső tartományában való működést; negyedszer, válassza ki a megfelelő végcsatlakozási típust (NPT, kompressziós, dugós varrat, tompavarrat) a szomszédos csővezetékekhez; ötödik, válassza ki a csomagolás típusát (PTFE általános szolgáltatáshoz, grafit magas hőmérséklethez, fém harmonika a zéró emissziós szolgáltatáshoz); hatodszor, ellenőrizze az esetleges speciális követelményeket, mint például a NACE-megfelelőséget a savanyú szolgáltatásokra, az élelmiszer- és gyógyszerészeti szolgáltatásokra vonatkozó egészségügyi szabványokat, vagy a biztonsági szempontból kritikus alkalmazásokra vonatkozó zárolási rendelkezéseket.
3. Hogyan akadályozhatom meg a tűszelep szivárgását a szárnál?
Megállítani a szártömítés szivárgása tűszelepben: először próbálja meg negyed fordulattal (90 fokkal) meghúzni a tömítőanyát, miközben a szelep normál üzemi nyomás alatt van, és ellenőrizze, hogy a szivárgás megszűnik-e. Ha leáll, figyelje meg az ismétlődést, és tervezze meg a csomagolás cseréjét a következő karbantartási lehetőségnél. Ha a meghúzás nem szünteti meg a szivárgást, vagy ha a szelep működése nehézkessé válik, nyomásmentesítse és szigetelje le a szelepet, távolítsa el a tömítőanyát és távolítsa el a régi tömítést, ellenőrizze a szár felületét repedés vagy korrózió szempontjából (sérülés esetén cserélje ki a szelepszárat), szereljen be új, megfelelő típusú és méretű tömítést a gyártó javítókészletéből, és szerelje vissza a tömítőanyát a megadott nyomatékhoz. Soha ne használjon csavarkulcsot a kézikeréken a szelep zárására, mert ez felgyorsítja az ülés és a tömítés sérülését.
4. Miért a 316-os rozsdamentes acél a leggyakoribb anyag a tűszelepekhez?
316 rozsdamentes acél a domináns tűszelep anyag, mert összetétele (16-18% króm, 10-14% nikkel, 2-3% molibdén) kiváló ellenállást biztosít a klorid lyukképződéssel, enyhe savakkal és a legtöbb ipari vegyszerrel szemben, amelyek korrodálják a szénacél vagy sárgaréz szelepeket. Megőrzi a megfelelő mechanikai szilárdságát a kriogén hőmérséklettől körülbelül 450 °C-ig tartós üzemben, így alkalmas az ipari műszerezési és folyamatalkalmazások túlnyomó többségére. A 304 rozsdamentes (molibdén nélkül) nem kloridos környezetben használatos, ahol a költség a prioritás, de a 316 az olaj- és gázszolgáltatás, a tengeri, vegyi és gyógyszerészeti szolgáltatások alapértelmezett specifikációja.
5. Mi okozza a tűszelep-ülék szivárgását, és javítható-e?
A tűszelep-ülék szivárgását három fő tényező okozza: a puha PTFE vagy nejlon ülék koptató részecskék vagy kavitáció általi eróziója; a tű hegyének sérülése a szelep túlzott nyomatékkal történő túlzárása miatt; vagy idegen anyag szorult a tű és az ülés közé, ami megakadályozza a teljes érintkezést. Lágyülésű tűszelepek esetén az ülés gyakran cserélhető a gyártó (a legtöbb műszeres minőségű szelephez elérhető) üléscsere készlettel anélkül, hogy a teljes szelepet ki kellene cserélni. Ha a tű hegye sérült, a szár és a tű egységet ki kell cserélni. Ha a szelepülés kúpja megsérül egy fémültetésű szelepben, az ülés szelepcsiszoló keverékkel történő átlapolása helyreállíthatja a zárást; lágyülésű szelepeknél sérült testülékkel szelepcsere szükséges. A tűszelepeket mindig csak kézzel zárja el, hogy elkerülje az ülés sérülését.
6. Mi a rozsdamentes acél tűszelep tipikus nyomásértéke?
Rozsdamentes acél tűszelepek a karosszéria felépítésétől és méretétől függően a nyomásértékek széles skáláját öleli fel. A szabványos műszeres tűszelepek NPT- vagy kompressziós csőcsatlakozásokkal általában a névleges értékkel rendelkeznek 3000-6000 psi (207-414 bar) környezeti hőmérsékleten. Nagynyomású kovácsolt testű tűszelepek hidraulikus tesztekhez, gáztesztekhez és tenger alatti alkalmazásokhoz 10 000 - 20 000 psi (690 - 1 380 bar) . A névleges nyomásértékek a körülbelül 100°C feletti üzemelésnél a hőmérséklet-csökkenésre vonatkoznak, ezért mindig ellenőrizze a gyártó nyomás-hőmérséklet görbéjét a tényleges üzemi hőmérsékleten, ne csak a maximális hideg üzemi nyomáson.
7. Használhatók-e rozsdamentes acél tűszelepek oxigénellátáshoz?
Igen, a rozsdamentes acél tűszelepek engedélyezhetők oxigénellátásra, de csak speciális előkészítés után. Minden szénhidrogén-szennyeződést (vágóolajok, konzerváló bevonatok, menettömítő anyagok) tanúsított tisztítási eljárással (jellemzően oldószeres zsírtalanítás, majd forró lúgos mosás és UV- vagy gravimetriás analízissel) el kell távolítani. A PTFE-ülések és a csomagolás elfogadhatók az oxigénellátáshoz, mivel a PTFE nem gyullad könnyen. A száron használt kenőanyagoknak oxigénkompatibilisnek kell lenniük (szilikonmentesek, kifejezetten oxigénre minősítettek, mint például a Krytox vagy a Halocarbon olaj). A megtisztított szelepet a beszerelésig lezárt műanyag zacskókba kell csomagolni, oxigénkompatibilis csomagolással. Bármely alkatrész beszerelése előtt győződjön meg arról, hogy a teljes összeszerelt műszerrendszer alkalmas-e az oxigénellátásra.
8. Mi a különbség a szögletes és az egyenes átmenő tűszeleptestek között?
Egyenes (inline) tűszelepben az áramlási út ugyanazon a tengelyen lép be és ki a szeleptestbe, a tűszár merőleges az áramlási irányra. Ezek a szelepek alacsonyabb nyomásesést biztosítanak, mint a szögletes testű szelepek, és szabványos választást jelentenek a műszercsövek beépítéséhez. Egy szögletes tűszelepben a bemenet 90 fokos szögben van a kimenethez képest, és a tűszár az egyik áramlási nyíláshoz igazodik. A szögszelepeket ott használják, ahol a csővezeték irányt változtat a szelep helyén, kicserélve az egyik csőkönyököt és csökkentve a rendszerben lévő szerelvények teljes számát. A saroktestű szelepek is jobban leeresztenek, mint az egyenes szelepek, amikor a technológiai vezetéket kiürítik, ami fontos a higiéniai és korróziós üzemben, ahol nem maradhat visszamaradt folyadék a szelepüregben.


 1 Zhongxin Yungu Zone D Building 1, Jiangkou Street, Fenghua District, Ningbo City, Zhejiang tartomány, Kína
 +86-574-88561893 / +86-15057497901
 Szerzői jog © Ningbo Keshengli Stainless Steel Valve Co., Ltd. Rights Reserved.
Rozsdamentes acél szerelvények és szelepek nagykereskedelme